-
 JDB ložisko s pevným mazacím látkou Samomazná mosazná bezolejová ložiska JDB650
-
 JDB ložisko s pevným mazacím látkou Kulaté samomazné pouzdro vodícího ložiska JOST z mosazi bez oleje
-
 JDB ložisko s pevným mazacím látkou Trubkové samomazné bronzové pouzdro Grafitové ložisko s kluzným pouzdrem JPBW, JPBF
-
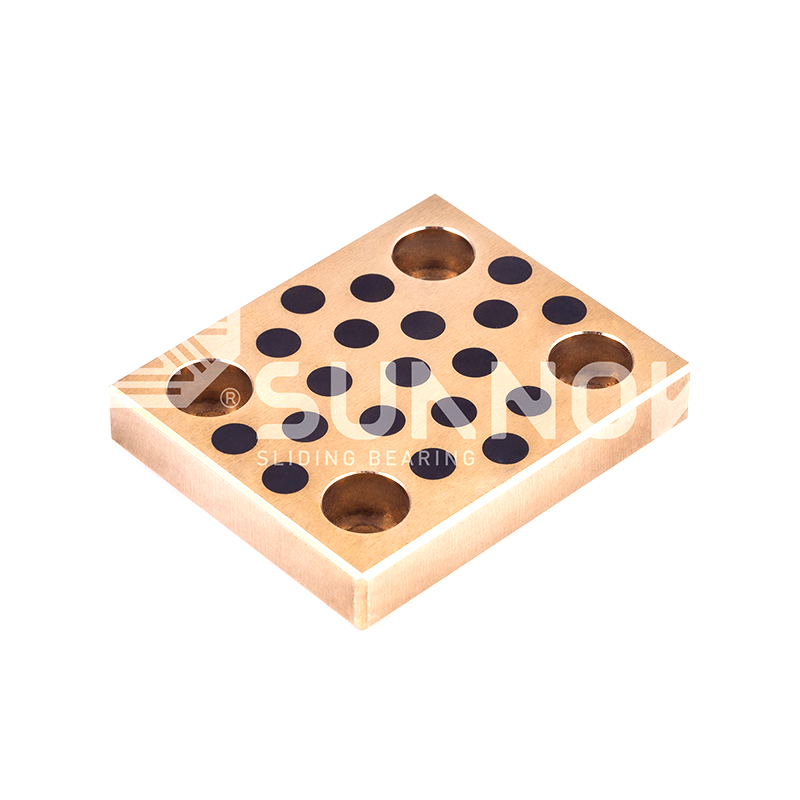 JDB ložisko s pevným mazacím látkou Bezpřírubový grafitový bronzový opotřebitelný blok, čtvercová samomazná bronzová vodicí deska JESW
-
 Ložisko SF-1 Oilless Kompozitní pouzdro SF-1P s vratným pohybem, bezolejové kluzné ložisko DD2
-
 Ložisko s mazací hranicí SF-2 SF-2 Boundary Self-Mondicating Oilless Sliding Beading Longing, bez olověné hranice keř
-
 Ložisko bi-kovových ložisků JF-800 Pouzdra ložisek JF-720 Tin Bi-Metal pro nízké tření a odolné proti opotřebení
-
 Ložisko bi-kovových ložisků JF-800 JF-750 samo-mazání volného olova Bi-kovového ložiska pro těžké motory s nízkým třením


Výroba samomazných ložisek: Klíčové výrobní a kontrolní faktory
Zprávy průmyslu-Inspekční lavice je místo, kde samomazné ložisko získává svou jmenovitou životnost, ale rozhodnutí, která rozhodují o životnosti, jsou přijímána mnohem dříve. Pouzdro raznice určené pro 20 000 zdvihů, které se zadře při 3 000, je zřídka selháním maziva; jedná se o výrobní chybu – slitina odlitá nekvalitní, grafitová zátka, která se uvolnila v kapse, nebo vývrt skončil mimo toleranci. Při výrobě samomazných ložisek je kvalita uzamčena u pece, lisu a měřidla dlouho předtím, než se součást dostane do stroje.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. provozuje odlévání slitin mědi, spékání, CNC obrábění a výstupní kontrolu pod jednou střechou. Tato integrace není marketingovým tvrzením; je to jádro kontroly kvality ložisek, protože stejné materiálové brány a přejímací kontroly mohou sledovat každou produktovou řadu od taveniny až po hotové pouzdro.
Lití slitiny mědi: První brána kvality
Před zahájením obrábění je v tavicí peci pevně stanovena nosnost a odolnost proti opotřebení samomazného ložiska. Měděná matrice - cínový bronz, hliníkový bronz nebo mosaz odlitá podle standardních národních jakostí - určuje tvrdost, odolnost proti zadření a chování při zatížení hran.
Shuangnuo vyrábí své vlastní polotovary ze slitiny mědi prostřednictvím odstředivého lití, kontinuálního lití a lití do kovových forem. Odstředivé lití zabalí mikrostrukturu pro husté válcové polotovary; plynulé lití poskytuje stejnoměrný tyčový materiál pro dlouhé série; odlévání kovových forem vytváří téměř čisté tvary s menším množstvím odpadu. Každá cesta mění poréznost a orientaci zrna, takže způsob odlévání je sám o sobě rozhodnutím o výkonu.
Typická Brinellova tvrdost slitin mědi v samomazných ložiskách (HB)
Typické střední hodnoty; přejímka do výroby je založena na certifikátu spektrometrické zkoušky pro každé teplo.
Proces vkládání JDB: Tuhé mazivo v měděné matrici
Pevná samomazná ložiska JDB fungují, protože přesně umístěné grafitové nebo složené zátky jsou mechanicky uzamčeny v tělese lité slitiny mědi. Kapsy jsou po odlití vyvrtány, poté jsou zátky zatlačeny s kontrolovaným přesahem, takže zůstanou usazeny při vibracích, nárazech a tepelných cyklech.
Samomazné ložisko je kluzné ložisko, ve kterém je pevné mazivo - obvykle grafit nebo sloučenina na bázi grafitu - zapuštěno do stěny ložiska nebo je rozptýleno skrz stěnu ložiska, což umožňuje ložisku pracovat bez nepřetržitého externího přívodu oleje po delší dobu.
Kroku vkládání dominují dva parametry. Poměr plochy kuželky vyrovnává tření a nosnost: větší povrch maziva snižuje tření, ale oslabuje matrici, takže vzorek musí respektovat jmenovitou hodnotu PV ložiska. Retence zástrčky rozhoduje o přežití při rázovém zatížení; zátka, která vycouvá, zničí pouzdro i protilehlý hřídel. Přenosový film vytvořený během záběhu činí ložisko bezúdržbové, jak je podrobně popsáno v našem článku analýza principu práce JDB .
 Samomazné mosazné pouzdro JDB650 se zabudovaným tuhým mazivem Toto mosazné pouzdro používá slitinu CuZn24Al6 s vloženými grafitovými zátkami k vytvoření přenosového filmu s nízkým třením, takže je vhodné pro aplikace s vysokým zatížením, nízkou rychlostí a obtížně mazatelné aplikace bez vnějšího oleje. Zobrazit produkt →
Slinutá bimetalová ložiska: ocelový podklad, bronzová funkce
Slinutá bimetalová ložiska kombinují ocelový podklad pro strukturální pevnost s porézní bronzovou vrstvou slinovanou při kontrolované teplotě a poté impregnovanou tuhým mazivem. Ocelový plášť nese zatížení; bronzová vrstva zvládá tření a toleruje menší nesouosost.
Řada 200-B používá ocelový podklad, slinutý prášek na bázi mědi a disperzní tuhé mazivo pro těžké stavební stroje. Řada JF-800, včetně bezolovnatého JF750 a vysokohliníkového JF20, se zaměřuje na hydraulická čerpadla a zubová čerpadla, kde je rozhodující jak únavová pevnost, tak přizpůsobivost.
4 odlévací cesty: odstředivé, kontinuální, lití do kovových forem a slinování
3 spektrální inspekční brány na teplo
80 CNC obráběcí stroje na výrobní podlaze
 Bimetalové ložisko JF-800 se slitinou CuPb10Sn10 pro náročné použití Toto ocelové ložisko se sintrovanou vrstvou mědi a olova a cínu, navržené pro vysoce namáhané nízkorychlostní kluzné vlastnosti, nabízí vynikající odolnost proti opotřebení a odolnost vůči nárazům pro náročná průmyslová zařízení. Zobrazit produkt →
Omotaná bronzová ložiska: Precizní z válcovaných pásů
Ovinutá bronzová ložiska se formují válcováním bronzového pásu do válcových nebo přírubových tvarů, přičemž před tvářením se nanáší vrstva maziva. Vzhledem k tomu, že vnitřní povrch nese vyražený vzor mazací kapsy, kritickými kontrolami je vyrovnání švu, stav hran a integrita obalu po tvarování.
Řada FB090 pokrývá standardní metrická pouzdra obalená bronzem; varianta FB08G využívá ocelovo-grafitovou konstrukci pro větší zatížení hran. Verze s těsněním a přírubou rozšiřují sortiment o rotační a vratné hřídele.
U obalených bronzových ložisek pochází rozměrová konzistence z nástrojů a pásu, nikoli z obrábění. To je důvod, proč tento proces dominuje ve velkoobjemové, standardizované výrobě metrických pouzder.
 FB090 Bronzové obalené ložisko s diamantovými mazacími kapsami Toto samomazné pouzdro, vytvořené z bronzového pásku CuSn8 s diamantovými prohlubněmi, které zadržují mazivo, poskytuje dlouhou životnost a vysokou nosnost pro stavební a automobilové aplikace. Zobrazit produkt →
Rozměrové obrábění a protokol o závěrečné kontrole
O tom, zda ložisko dosáhne jmenovitého provozu podle své projektované hodnoty PV, nebo předčasně selže, rozhoduje protokol o závěrečné kontrole. Tři rozhodující kontroly jsou rozměrová tolerance, povrchová úprava a pokrytí mazivem.
Více než 80 CNC soustruhů a obráběcích center Shuangnuo drží otvory, čela přírub a válcové zahloubení pro standardní metrické velikosti a zakázkové výkresy. Protože stejné zařízení řeže přímo z vlastních odlitků, ověřování rozměrů zůstává konzistentní od prototypu až po výrobní šarži.
| Kontrolní místo | Metoda | Kritérium |
| Složení slitiny | Spektrometr, tři brány | Limity stupně podle standardu |
| Odlévání solidnosti | Vizuální a ultrazvuková kontrola | Žádná poréznost nebo smrštění |
| Zalití mazivem | Pokrytí zástrčky, test retence | Poměr plochy a hloubka sezení |
| Slinutá vazba | Vzorkování smykem a odlupováním | Síla adheze vrstvy |
| Rozměry | Měřidla, CMM | ID, OD, příruba na výkres |
| Povrchová úprava | Profilometr | Ra v rámci specifikace |
- Výběr surovin a výpočet tepla
- Tavení s kontrolou vsázky pece spektrometrem
- Odlévání odstředivou, kontinuální nebo kovovou formou
- Hrubovací a dokončovací obrábění na CNC zařízení
- Zalití tuhým mazivem nebo sintrovaná vrstva
- Konečné rozměrové a materiálové převzetí
Litá, slinutá nebo obalená: Přizpůsobení trasy aplikaci
Žádná jedna výrobní cesta nedominuje každé aplikaci. Odlévaná ložiska ve stylu JDB přenášejí velká rázová zatížení, slinuté bimetalové díly vyhovují velkoobjemovým hydraulickým a pístovým systémům a obalená bronzová pouzdra poskytují ekonomickou přesnost ve standardizovaných metrických velikostech.
Odesílané a vložené (JDB)
Tuhé mazací zátky v lité měděné matrici.
Vysoká tolerance nárazů a zatížení hrany.
Typické použití: lisovací nástroje, formy, těžké stroje.
Slinutý bimetalický (JF-800, 200-B)
Ocelový podklad s vrstvou slinutého bronzu.
Vysoká únavová pevnost a retence maziva.
Typické použití: hydraulická čerpadla, zubová čerpadla.
Omotaný bronz (FB090)
Válcovaný pás s nanesenou vrstvou maziva.
Konzistentní ID ve velkoobjemových velikostech metrik.
Typické použití: standardní pouzdra, vodicí aplikace.
Všechny tři cesty sdílejí jeden požadavek: dodavatel, který řídí svůj vlastní materiál a obrábění, může nabídnout stejnou sledovatelnost pro katalogový díl a zakázkový výkres a může je podložit důvěryhodnou zkušební zprávou třetí strany.
Často kladené otázky
Jaká je nejdůležitější kontrola při výrobě samomazných ložisek?
Ověření složení materiálu spektrometrem je nejkritičtější, protože odchylku slitiny nelze později korigovat. Tříbranová kontrola – vsázka do pece, roztavený kov před litím a hotové odlévání – chrání každý následující procesní krok.
Jak způsob odlévání ovlivňuje výkon ložiska?
Metoda lití řídí hustotu mikrostruktury a pórovitost. Odstředivé lití produkuje husté válcové polotovary pro vysoce namáhaná pouzdra, kontinuální lití poskytuje jednotný tyčový materiál a lití do kovových forem vytváří téměř čisté tvary s menším odpadem materiálu.
Jak jsou zátky tuhého maziva drženy na místě?
Kapsy jsou po odlití opracovány na kontrolovaný průměr a hloubku a grafitové nebo kompozitní zátky jsou zalisovány s přesahem. Udržení se ověřuje kontrolami hloubky uložení a zkouškou smykem na reprezentativních částech.
Může zákazník požadovat vlastní dimenze a testovací zprávy?
Ano. Výrobci s vlastním odléváním a CNC obráběním mohou vyrábět nestandardní velikosti ze zákaznických výkresů a poskytovat autoritativní zkušební zprávy třetích stran týkající se složení materiálu a mechanických vlastností.
Kontaktujte nás //
Máte otázky? Spojte se!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specializuje se na výrobu různých výrobků pro pouzdro na pouzdro na měděnou slitinu
Rychlé odkazy
Související produkty
Kontakt
- Přidat: Č. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang provincie, Čína
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Vlastní ložiska slitin mědi
