-
 JDB ložisko s pevným mazacím látkou Samomazná mosazná bezolejová ložiska JDB650
-
 JDB ložisko s pevným mazacím látkou Metrické bezolejové samomazné bronzové ložisko s kulatou přírubou JFB650
-
 JDB ložisko s pevným mazacím látkou Pouzdra vodicích ložisek s přírubou mosazného bezolejového vyhazovače JGBF
-
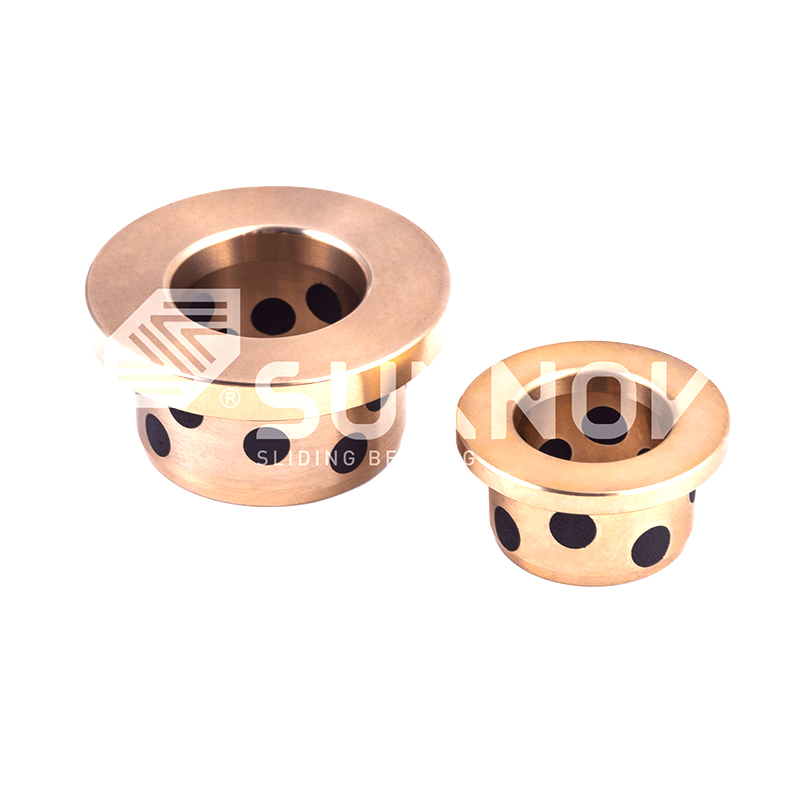 JDB ložisko s pevným mazacím látkou Bronzové pouzdro s přírubou s grafitem, samomazné bezolejové bronzové pouzdro GB71 NAAMS
-
 JDB ložisko s pevným mazacím látkou Dvojité přírubové zapuštěné grafitové bronzové pouzdro, vysoké zatížení bezúdržbové mosazné pouzdro GB61 NAAMS
-
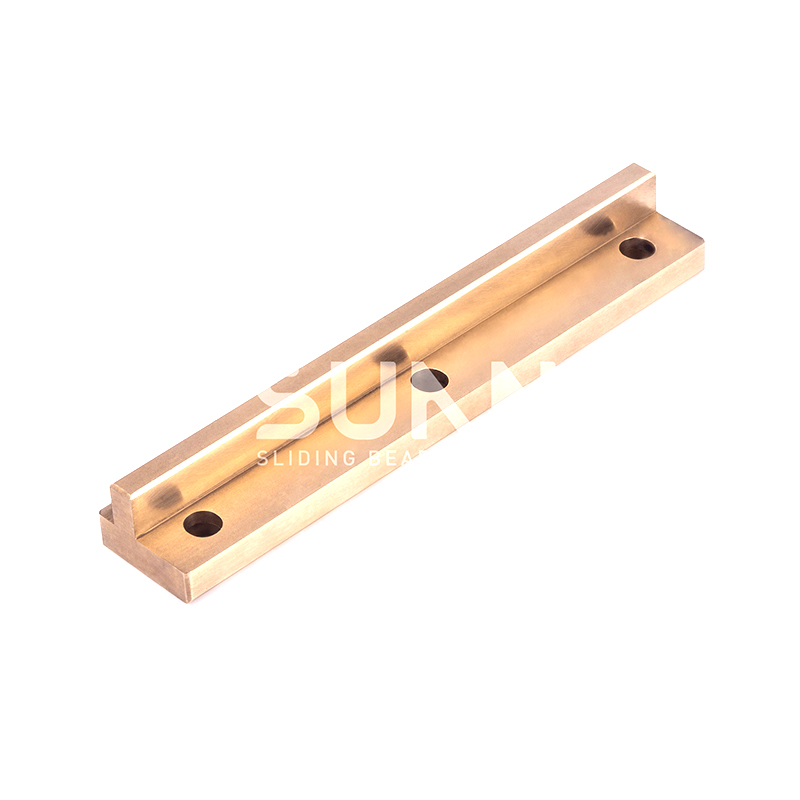 JDB ložisko s pevným mazacím látkou Samomazná bronzová kluzná deska s vodicí drážkou T, vložená bronzová bezolejová opotřebitelná deska JSOL
-
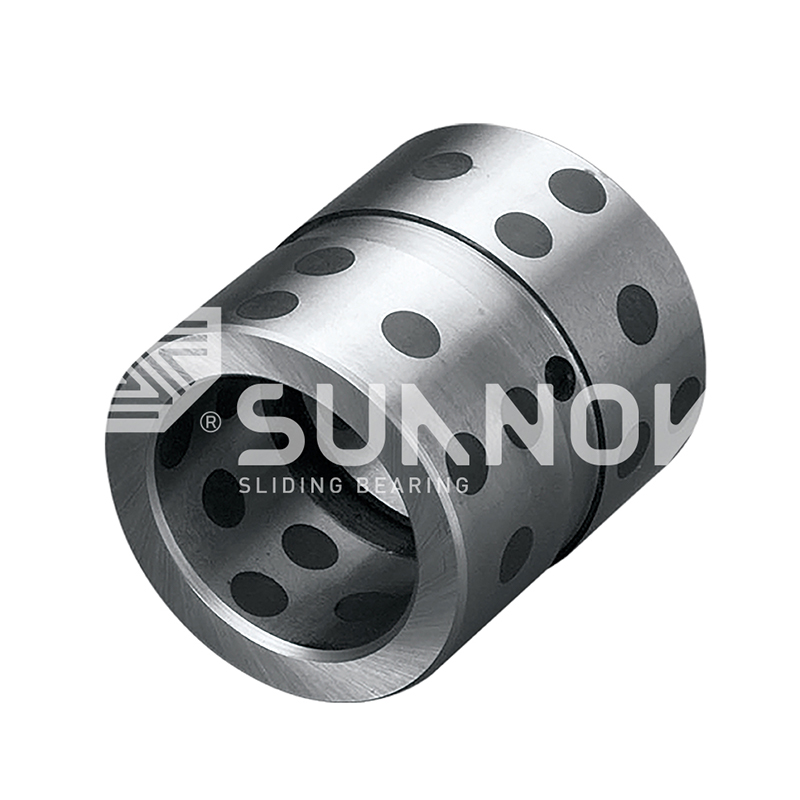 JDB ložisko s pevným mazacím látkou JDB-5 Ocelové bezolejové pouzdro, ocelové pouzdro vložené grafitem
-
 Bimetalické ložisko zachycující olej 200#B Bimetalové pouzdro z měděné slitiny s ocelovou podložkou, pouzdro kluzného ložiska z kompozitu oceli a mědi


Jak vybrat samomazná ložiska pro formovací a vstřikovací stroje
Zprávy průmyslu-Vstřikovací forma cyklující rychlostí 25 výstřelů za minutu pohybuje svými vyhazovacími kolíky přes jejich vodicí pouzdra více než tisíckrát za hodinu. Na lisu o hmotnosti 550 tun přenášejí tato pouzdra místní povrchové tlaky mezi 15 a 30 MPa, běží při teplotách formy od 60 do 120 °C a po montáži nikdy nedostávají mazivo. Výběr samomazných ložisek pro stroje na výrobu forem a vstřikování začíná přijetím toho, že pouzdro musí dodávat své vlastní mazání po celou dobu životnosti nástroje.
Samomazné ložisko je kluzné ložisko s pevným mazivem, obvykle grafitem, PTFE nebo kovovým sulfidem, zapuštěné do matrice ze slitiny mědi nebo oceli a navržené tak, aby po celou dobu své životnosti běželo bez vnějšího oleje nebo maziva.
Proces výběru je pěticestný kontrolní seznam: zatížení a hodnota PV, teplota, hřídel a toleranční normy, typ pohybu a praktičnost montáže. Většina selhání formy má původ v přeskočeném parametru, obvykle zatížení.
Nejprve porovnejte zatížení a hodnotu PV
První branou výběru je nosnost a hodnota PV, protože vodicí pouzdro, které nemůže přežít místní povrchový tlak, selže bez ohledu na to, jak dobře je zkonstruován zbytek formy.
PV hodnocení je tlak v MPa vynásobený rychlostí posuvu v metrech za sekundu. Polohy vedení formy probíhají pomalu, obvykle 0,05 až 0,3 m/s, takže ve výpočtu dominuje tlak. Lokální povrchový tlak na ejektorové čepy ve vysoce napěchovaných dílech může dosáhnout 20 až 50 MPa, což je daleko za limitem jednoduchého polymerového pouzdra. Litá slitina mědi s grafitovými zátkami tuto kombinaci zvládá, protože bronzová matrice nese zatížení, zatímco grafit zajišťuje nepřetržité mazání.
Porovnejte typické limity statického zatížení čtyř hlavních rodin ložisek používaných ve formách:
Typická statická únosnost podle sérií
JDB litý bronz 250 MPa
JF bimetalický 200 MPa
SF1 PTFE bronz 140 MPa
FB090 zabaleno 120 MPa
Hodnoty jsou typické statické únosnosti pro standardní třídy; ověřte podle protokolu o zkoušce materiálu pro vámi vybranou slitinu.
Litý bronz je výchozí pro polohy vyhazovače a vodítka. The mechanismus transfer-film pevných ložisek JDB vysvětluje, proč tato řada funguje tak dobře v pomalých, vysokotlakých aplikacích forem.
250 MPa statická únosnost, JDB litý bronz
2,5 MPa m/s PV limit pro chod nasucho
300 °C maximální provozní teplota
Potvrďte teplotu a chemickou expozici
Druhou branou je teplota, protože tuhé mazivo a ložisková matrice mají definované teplotní limity, které rozhodují o tom, kterou řadu je bezpečné specifikovat.
Volba pryskyřice nastavuje teplotu formy:
- Komoditní pryskyřice: teploty formy 40 až 80°C.
- Technické plasty: teploty formy 80 až 120 °C.
- Oblasti horkých vtoků a ventilů: sedla ložisek při 150 až 200 °C.
Ložisko SF1 na bázi PTFE zůstává v rámci svých jmenovitých hodnot až do zhruba 250 °C kontinuálně, zatímco bronzové třídy s vloženým grafitem udržují svůj mazací film na 300 °C nebo vyšší.
Při teplotách vyšších než 200 °C vydrží bronz s vloženým grafitem déle než ložiska na bázi PTFE, protože grafit pod 450 °C znatelně neoxiduje, zatímco PTFE začíná ztrácet nosnost při 260 °C.
Důležitá je také chemická expozice. Ve formovacích buňkách, kde operátoři otírají vodicí sloupky rozpouštědlem nebo kde je součástí plánu mytí, objednejte nerezové nebo utěsněné varianty, aby čisticí prostředky nemohly spláchnout tuhé mazivo z otevřených okrajů.
Ověřte tvrdost hřídele, povrchovou úpravu a standardy tolerance
Třetí branou je tribologické párování, protože ložisko je tak dobré, jak kvalitní je hřídel, která proti němu běží, a rozměrová třída musí odpovídat standardu formy používanému v dílně.
Tvrdost hřídele pro čepy vyhazovače a vodící pilíře by měla být 45 až 55 HRC. Pod 40 HRC působí tvrdé grafitové částice zapuštěné v bronzu jako pilník na měkké násadě. Povrchová úprava by měla být Ra 0,4 až 0,8 mikronu. Hrubší povrchové úpravy seškrábnou přenosovou fólii; zrcadlové povrchové úpravy nedávají filmu nic, k čemu by se mohlo přilepit. Pochromované nebo nitridované vyhazovací kolíky jsou standardním párem pro vodicí ložiska JDB v automobilových formách.
Pro automobilové nářadí objednejte vodicí ložisko se stejnou funkcí tvarového uložení jako standard NAAMS.
Bronzové pouzdro s dvojitou přírubou, zasunuté do grafitu, s NAAMS Form-Fit Toto bronzové pouzdro s dvojitou přírubou odpovídá standardům nástrojů NAAMS a poskytuje obousměrné axiální umístění bez dalšího hardwaru. Jeho grafitové zátky umožňují bezúdržbový provoz při velkém zatížení, což z něj činí přímou náhradu za automobilová vodítka. Zobrazit produkt → Pro evropské stroje použijte profil DIN 9834 a verze s metrickou přírubou (JFB650, JFBB) montáž krytu skrz otvor.
 Bezúdržbové mosazné pouzdro límce podle DIN 9834 s grafitovými vložkami Toto objímkové pouzdro DIN 9834 nabízí pozitivní axiální umístění pro evropské lisovací nástroje. Mosazné tělo s grafitovými vložkami běží bez vnějšího mazání a objímka zjednodušuje instalaci – stačí ověřit usazení pouzdra H7 a omezení lisovací síly. Zobrazit produkt →
| Pozice | Tvrdost hřídele | Povrchová úprava | Preferovaná série |
| Vodicí kolík vyhazovače | 50 až 55 HRC | Ra 0,4 mikronu | JEGB / JOSG |
| Vodicí sloupek | 45 až 50 HRC | Ra 0,6 mikronu | GB61 / DIN 9834 |
| Posuvná otěrová deska | Minimálně 45 HRC | Ra 0,8 mikronu | JESW / JPBW |
| Hydraulická vyhazovací tyč | 55 až 60 HRC | Ra 0,4 mikronu | SF1D |
Před obráběním pouzdra ověřte toleranci vnitřního průměru ložiska vůči skutečnému průměru čepu. Chyba interference 0,02 mm se projeví jako zadřený ejektor během prvních 100 cyklů.
Když si objednáte od Zhejiang Shuangnuo Bearing Technology Co., Ltd., protokol o zkoušce materiálu potvrzuje stupeň slitiny a mechanické vlastnosti pro každou šarži.
Přizpůsobte sérii profilu pohybu
Čtvrtá brána je pohybového typu, protože zdvihy ejektorů, vodicí sloupy, kluzné kolejnice a hydraulické ejektory vyvolávají velmi odlišné kombinace tlaku a rychlosti.
Vyhazovací mechanismy jsou pozice s nejvyšším zatížením a nejnižší rychlostí ve formě. Vodicí ložiska vyhazovače JEGB a JEGBK používají litý bronz s grafitovými zátkami, opracovanými tak, aby pasovaly na sestavu vyhazovací desky.
 Bronzové pouzdro se středovou přírubou s plným grafitem pro formy a automatizaci Toto středové přírubové pouzdro, navržené pro ejektorové mechanismy a automatizaci, poskytuje jednobodovou axiální referenci, zatímco grafitové vložky zvládají vysoké statické zatížení a nízkorychlostní posuv. Vyhovuje polohám, kde povrchový tlak překračuje 20 MPa bez oleje. Zobrazit produkt →
Litý bronz s grafitovými zátkami (JDB)
Zvolte pro vyhazovací čepy, vodicí sloupky a otěrové desky s rychlostí nižší než 0,3 m/s s povrchovým tlakem nad 20 MPa. Vysoké statické zatížení, vysoká teplotní tolerance, nízké tření, jakmile se vytvoří grafitový přenosový film.
PTFE-bronz na oceli (SF1)
Vyberte si pro rychlejší a lehčí polohy, jako jsou tyče hydraulického ejektoru, hřídele zubových čerpadel a saně s rychlostí nad 0,3 m/s. Nižší tření a tišší chod, ale kontrolujte trvalý teplotní limit 250 °C.
Základní pravidlo: pod 0,3 m/s při tlaku nad 20 MPa je území JDB; nad 0,3 m/s s lehkým zatížením je území SF1; těžké oscilační hydraulické síly vyžadují řadu JF s bimetalovou ocelí.
Potvrďte podrobnosti o obrábění, montáži a údržbě
Pátá brána je praktická: ověřte, že pouzdro lze opracovat do pouzdra, nainstalovat bez poškození hran a zkontrolovat během plánované údržby formy.
Odlévaný bronz se dobře opracovává, což znamená, že po svaření nebo opravě samotného pouzdra můžete vrtání dokončit na přesnou toleranci pouzdra. Tento pracovní postup vytváří opakovatelné rozhodnutí o výběru pro jakoukoli formu nebo formovací stroj:
- Definujte pracovní cyklus: zdvihy za minutu, délku zdvihu a provozní hodiny za rok.
- Vypočítejte maximální povrchový tlak a kluznou rychlost na sedle ložiska.
- Zaznamenejte nejvyšší trvalou teplotu v místě ložiska, nikoli teplotu povrchu formy.
- Zadejte tvrdost hřídele, povrchovou úpravu a standard tolerance: metrický, NAAMS nebo DIN.
- Vyberte řadu a geometrii ložisek: válcové, přírubové, axiální podložka nebo třecí deska.
- Před výrobou si ověřte přídavky na obrábění a vyžádejte si protokoly o zkouškách materiálu.
Tato ložiska jsou konstrukčně bezúdržbová, ale protilehlý hřídel nikoliv. Při každém plánovaném intervalu údržby zkontrolujte hřídel, zda není poškrábaný nebo zrezivělý, otřete abrazivní prach a vyměňte pouzdro, jakmile vůle dosáhne původní meze opotřebení. Přemazávání zapuštěného grafitového ložiska mazivem je obvykle chybou, protože mazivo přitahuje plísňový prach, mění režim tření a zabraňuje tvorbě grafitového přenosového filmu. Na vyžádání jsou k dispozici zkušební protokoly třetích stran týkající se složení materiálu a mechanických vlastností.
Často kladené otázky
Které samomazné ložisko je nejlepší pro vodicí čepy vyhazovače?
Vodicí ložiska vyhazovače z litého bronzu JDB, jako jsou JEGB, JEGBK a JOSG, jsou standardní volbou, protože čepy vyhazovače jsou pomalé, vysokotlaké a horké. Grafitové zátky dodávají souvislý přenosový film, zatímco zátěž nese bronzová matrice.
Jakou tvrdost hřídele vyžaduje samomazné ložisko?
Specifikujte 45 až 55 HRC s povrchovou úpravou Ra 0,4 až 0,8 mikronu. Měkčí hřídele jsou řezány tvrdými částicemi grafitu a drsné povrchy brání přilnutí přenosové fólie.
Mohou tato ložiska běžet úplně nasucho?
Ano. Vložené tuhé mazivo je mazací systém. Ložisko vytvoří na hřídeli během prvních hodin provozu přenosový film a poté je normální provoz nasucho. Nepřidávejte mazivo, pokud dodavatel neurčí verzi s hybridním mazáním.
Jak dlouho vydrží samomazné vodicí ložisko?
Při 20 MPa a 0,1 m/s překračuje vodicí pouzdro JDB obvykle 10 000 provozních hodin, než vůle překročí toleranci. Udržujte tlak krát rychlost pod 2,5 MPa m/s a sledujte vůli hřídele při plánované údržbě.
Pro úplný přehled rodin JDB, SF1, JF a FB090 porovnejte katalog samomazných ložisek .
Kontaktujte nás //
Máte otázky? Spojte se!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Specializuje se na výrobu různých výrobků pro pouzdro na pouzdro na měděnou slitinu
Rychlé odkazy
Související produkty
Kontakt
- Přidat: Č. 69, Tingyao East Road, Ganyao Town Industrial Zone, Jiashan County, Zhejiang provincie, Čína
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Vlastní ložiska slitin mědi
